
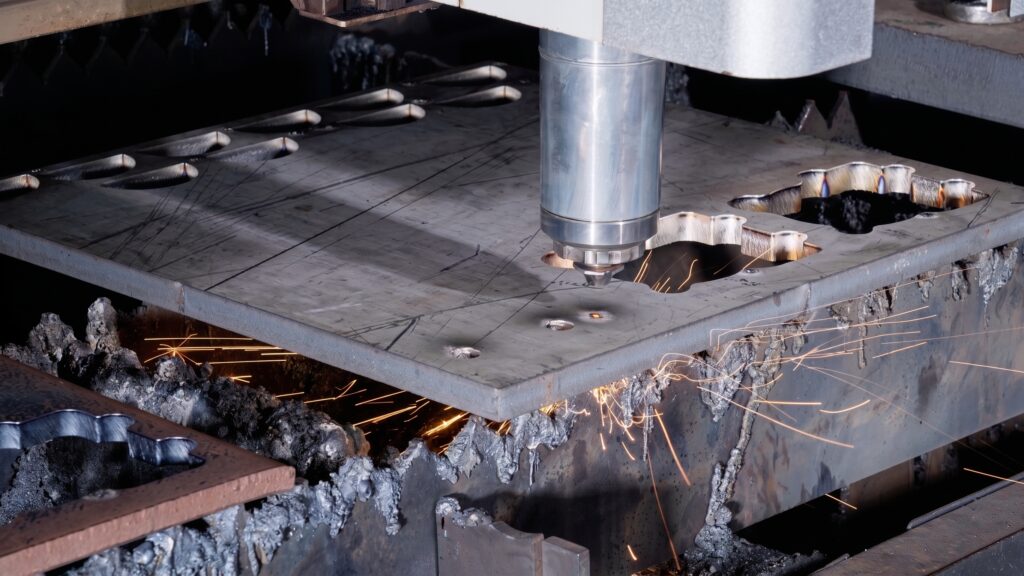
Різання надтовстого металу (понад 60 мм) на потужних волоконних лазерних верстатах 30 кВт — це завдання, яке вимагає не просто високої потужності, а ретельної підготовки всього оптичного тракту та правильної стратегії різання. Просто встановити максимальну потужність недостатньо — критично важливо враховувати фізику взаємодії лазерного променя з товстим матеріалом.
Для українських виробників, які переходять на обробку товстих листів (наприклад, для важкого машинобудування, суднобудування або будівельних конструкцій), правильна підготовка верстата дозволяє не лише досягти стабільного результату, але й суттєво знизити собівартість деталі.
Нижче — детальний чек-лист інженера для підготовки лазерного верстата для різання металу Bodor потужністю 30 кВт до різання надтовстого металу.
Налаштування оптичного тракту: фокус і якість променя
Головний інструмент інженера при роботі з товстим металом — це керування фокусом. Для надтовстих матеріалів діє правило: на початку різання потрібен позитивний фокус, щоб стабільно «прошити» матеріал, а вже в процесі для підвищення продуктивності його змінюють на негативний — для кращого проникнення енергії всередину розплаву.
Що перевірити:
- Якість лінз. Переконайтеся, що захисна та фокусуюча лінзи ідеально чисті (без тріщин та точок прогорання). Навіть мікрочастинки спотворюють промінь.
- Калібрування головки. Виконайте калібрування положення Z-осі та сенсора висоти. Для товстого металу важлива стабільність підтримки зазору (standoff) — не більше 0,5–1,0 мм.
- Позиціонування фокуса. Для стабільного початку різання встановіть позитивний фокус (наприклад, +25…+30 мм для 60-мм сталі). Після проходження верхнього шару змінюйте на негативний (наприклад, -25 мм) для підвищення ефективності проникнення.
Вибір допоміжного газу
Для надтовстої вуглецевої сталі стандартний вибір — кисень (O₂), оскільки екзотермічна реакція додає енергії, що критично для глибокого різання. Для нержавіючої сталі використовують азот (N₂) для чистого резу без окислення кромки, але готуються до нижчої швидкості порівняно з киснем.
Що перевірити:
- Тиск і чистота газу. Переконайтеся, що тиск кисню стабільний і відповідає технологічній карті для даної товщини.
- Стан сопла. Огляньте сопло на предмет деформацій та налипань шлаку. Для товстого металу використовують сопла з більшим діаметром (наприклад, 3,0–4,0 мм для кисню).
- Заміна фільтрів газу. Переконайтеся, що фільтри не забиті.
Рекомендовані початкові параметри різання (30 кВт)
На основі офіційних гайдів Bodor Laser, ось рекомендовані початкові налаштування:
| Матеріал та товщина | Газ | Початкова швидкість | Фокус | Потужність | Тиск газу | Діаметр сопла |
|---|---|---|---|---|---|---|
| Вуглецева сталь (60 мм) | Кисень | Нижня межа діапазону | Позитивний (для запуску) | ~22 кВт | За картою | 2.4–3.0 мм |
| Вуглецева сталь (60 мм) | Кисень | Нижня межа діапазону | Негативний (після запуску) | ~22 кВт | За картою | 2.4–3.0 мм |
| Вуглецева сталь (30 мм) | Кисень | Нижня межа діапазону | -15 мм (половина товщини) | ~22 кВт | ~1.8 бар | Одношарове, 2.4 або 3.0 мм |
| Вуглецева сталь (20 мм) | Повітря | За картою | За картою | За картою | ~11 бар | За картою |
| Нержавіюча сталь (20 мм) | Азот | За картою | 1/3 – 1/2 товщини | За картою | За картою | За картою |
| Нержавіюча сталь (40 мм) | Повітря | За картою | За картою | За картою | За картою | За картою |
Система охолодження та термостабілізація
При роботі на потужності 30 кВт навантаження на систему охолодження (чилер) стає критичним. Перегрів оптики або джерела лазера призведе до аварійної зупинки.
Що перевірити:
- Температура рідини. Переконайтеся, що температура охолоджуючої рідини на вході встановлена в межах 21–25 °C з точністю ±1 °C. Відхилення більше ніж на 2 °C суттєво знижує потужність і ресурс джерела.
- Рівень і чистота. Перевірте рівень рідини в баку та чистоту фільтрів чилера.
- Термостабілізація. Забезпечте нормальну роботу системи термостабілізації, щоб уникнути дрейфу фокуса під час тривалої роботи.
Механічна частина: напрямні та приводи
Підвищена маса та вібрації при роботі з товстим металом вимагають ідеального стану механічних вузлів верстата.
Що перевірити:
- Система змащування. Переконайтеся в наявності мастила на напрямних та рейках (експлуатаційний рівень і відсутність забруднень). Для таких навантажень рекомендуються мастила на основі PAO з в’язкістю ISO VG 68–100.
- Люфти. Перевірте відсутність люфтів у редукторах та зубчастих передачах приводів.
Технологічний запуск
Перед початком різання партії виконайте тестовий запуск:
- Пуск обладнання. Запустіть системи у правильній послідовності: стабілізатор → компресор → газова лінія → чилер → джерело лазера → система керування.
- Homing. Обов’язково виконайте вихід осей у нульові точки (homing).
- Тестова деталь. Запустіть різання деталі з простою геометрією, щоб перевірити якість проникнення та відсутність шлаку на нижній кромці.
Дотримання цієї послідовності підготовки знижує ризик браку та простоїв при переході на серійне різання надтовстого металу — і дозволяє повністю розкрити потенціал волоконного лазера потужністю 30 кВт.