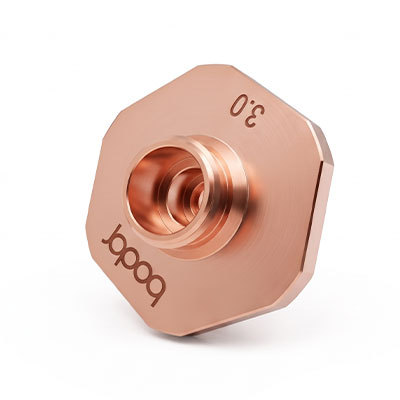
Одношарове сопло Bodor для лазерного різання (28 мм / 32 мм / 13 мм / 14 мм)

Одношарове сопло (Single Nozzle) Bodor — це оригінальний витратний елемент лазерної головки, призначений для різання нержавіючої сталі, алюмінію та кольорових металів із використанням азоту або стисненого повітря. Виготовлене з високотермостійкої міді з високою точністю калібрування отвору (від 1.0 до 5.0 мм). Забезпечує точне спрямування газового струменя та захищає внутрішню оптику від бризок розплавленого металу

ОПИС

Спрямування газу для нержавіючої сталі

Формує високошвидкісний потік азоту або повітря для видування розплавленого металу з зони різу . Призначене для обробки нержавіючої сталі, алюмінію та кольорових сплавів

Прецизійне одношарове мідне виконання

Виготовляється з високоякісного мідного сплаву з високою теплопровідністю. Доступне у стандартному, високошвидкісному та скошеному (Bevel) виконаннях

Захист оптичних елементів головки

Запобігає рикошету шлаку та бризок розплаву вгору до захисного скла лазерної головки . Забезпечує стабільну газодинаміку під час високошвидкісного розкрою

Сумісність із верстатами Bodor

Розроблене для лазерних головок Bodor на верстатах різання листового металу (посадка 28/32 мм) та трубних комплексів (посадка 13/14 мм)

Технічні характеристики

Технічні характеристики

Характеристика

Значення

Бренд Bodor
Серія Bodor Original Consumables
Тип товару Сопло для лазерного різання одношарове (Single-layer nozzle / Single Nozzle)
Призначення Різання нержавіючої сталі, алюмінію, титану, латуні та кольорових сплавів
Робочі гази Азот (N₂), стиснене повітря (Compressed Air)
Матеріал Прецизійний мідний сплав
Посадові діаметри (верстати для листа) 28 мм, 32 мм
Посадові діаметри (верстати для труб) 13 мм, 14 мм
Діаметри каліброваного отвору (для листа) 1.0 мм, 1.2 мм, 1.5 мм, 2.0 мм, 2.5 мм, 3.0 мм, 3.5 мм, 4.0 мм, 5.0 мм
Діаметри каліброваного отвору (для труб) 1.0 мм, 1.2 мм, 1.5 мм, 2.0 мм, 2.5 мм, 3.0 мм
Типи виконання Стандартне (Standard), високошвидкісне (High-speed), скошене / з фаскою (Bevel)
Рекомендована відстань до матеріалу 0.5–1.5 мм

Призначення та застосування

Одношарові (одноконтурні) сопла розроблені спеціально для лазерного різання способом плавлення (Laser Fusion Cutting). Як робочий газ використовується високочистий азот ($\text{N}_2$) або сухе стиснене повітря. Основна сфера застосування — розкрій нержавіючої сталі, алюмінію, титану, латуні та міді, де необхідна чиста кромка без окиснення та нагару.

Конструкція та особливості

Сопло виготовляється з високоякісного мідного сплаву, що має високі показники теплопровідності та механічної міцності. Монолітна одношарова геометрія прохідного каналу забезпечує ламінарний потік газу під високим тиском.

У каталозі Bodor представлені три конструктивні типи:

  • Standard (стандартне): універсальне рішення для базових операцій розкрою;

  • High-speed (високошвидкісне): спеціальний газодинамічний профіль для підвищення швидкості різання;

  • Bevel (скошене / з фаскою): призначене для похилого різання та фаскорізу.

Сумісність

Оригінальні одношарові сопла Bodor повністю сумісні з лазерними головками Bodor (зокрема Bodor Genius, ProCutter, серії GN). Для листових верстатів застосовуються сопла з посадковими розмірами 28 мм та 32 мм, а для верстатів різання труб та профілю — 13 мм та 14 мм.

Параметри вибору

Вибір діаметра сопла залежить від товщини металу та швидкості обробки:

  • Малі діаметри (Ø 1.0 – 1.5 мм): забезпечують високу швидкість газового потоку, використовуються для тонколистового металу для отримання ідеально чистої кромки;

  • Великі діаметри (Ø 2.0 – 5.0 мм): застосовуються для середніх і великих товщин, де потрібен більший об’єм газу для ефективного видування розплаву.

Умови використання та заміни

Перед початком роботи обов’язково проводиться юстирування співвісності променя та сопла (Laser Coaxial) на прозору клейку стрічку при потужності 80–100 Вт. Рекомендована відстань між соплом і поверхнею металу становить 0.5–1.5 мм.

При появі деформацій геометрії отвору або налипанні бризок розплаву сопло підлягає негайній заміні чи очищенню, оскільки відхилення потоку призводить до появи грату лише з одного боку або прогоряння захисного скла.

Ключові переваги

  • Чистий зріз без окиснення під час різання нержавіючої сталі та кольорових металів з азотом.

  • Висока точність токарно-механічної обробки для стабільного ламінарного потоку газу.

  • Високоякісний мідний сплав із високою теплопровідністю та стійкістю до зношування.

  • Широкий вибір виконань (Standard, High-speed, Bevel) під різні задачі виробництва.

Замовити консультацію

Замовити дзвінок